نیما انکلوژر مینوفیکچررز-ویلڈنگ کے مسائل
ویلڈنگ کے دوران 13 مسائل کو آسانی سے نظر انداز کر دیا گیا الیکٹریکل باکس انکلوژر-Phenomenon + حل
مصدقہ NEMA ریٹیڈ، UL لسٹڈ یا IP ریٹیڈ الیکٹریکل انکلوژرز کیسے بنائیں؟ میٹریل سلیکشن، میٹل لیزر، کٹنگ، موڑنے، موڑنے، فولڈنگ، پنچنگ، سٹیمپنگ، ویلڈنگ، سرفیس ٹریٹمنٹ اور اسمبلی سے بہت سے مینوفیکچرنگ عمل ہیں۔ ہمیں اس پر توجہ مرکوز کرنی چاہیے۔ لیکن آج Zhongfeiya Tech ہمارے ساتھ 13 مسائل کا اشتراک کرنے جا رہا ہے جنہیں ویلڈنگ کے الیکٹریکل باکس انکلوژر کے دوران آسانی سے نظر انداز کیا جاتا ہے۔ متعلقہ رجحانات اور حل آپ کی بہت مدد کر سکتے ہیں۔
1. الیکٹریکل کیبنٹ کی ویلڈنگ کی تعمیر کے دوران بہترین وولٹیج کے انتخاب پر توجہ نہ دیں۔
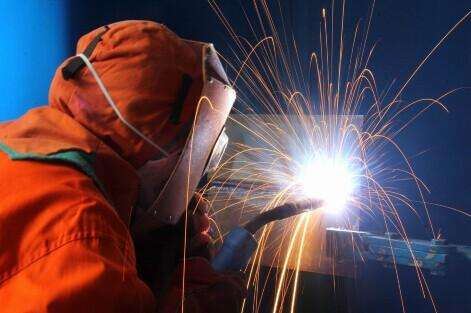
ویلڈنگ کرتے وقت، اس سے کوئی فرق نہیں پڑتا ہے کہ یہ نیچے، بھرنے، ڈھکنے، نالی کے سائز سے کوئی فرق نہیں پڑتا ہے، ہم عام طور پر وہی آرک وولٹیج استعمال کرتے ہیں۔ اس طرح، دخول کی مطلوبہ گہرائی اور دخول کی چوڑائی تک نہیں پہنچ سکتی، اور انڈر کٹس، پورز، اور سپلیش جیسے نقائص پیدا ہو سکتے ہیں۔
[حل 1] عام طور پر، بہتر ویلڈنگ کے معیار اور کام کی کارکردگی کو حاصل کرنے کے لیے مختلف حالات کے لیے متعلقہ لمبی آرک یا شارٹ آرک کا انتخاب کیا جانا چاہیے۔ مثال کے طور پر، نیچے کی ویلڈنگ میں بہتر رسائی حاصل کرنے کے لیے شارٹ آرک آپریشن کا استعمال کیا جانا چاہیے، اور فل ویلڈنگ یا کور ویلڈنگ میں اعلی کارکردگی اور پگھلنے والی چوڑائی حاصل کرنے کے لیے آرک وولٹیج کو مناسب طریقے سے بڑھایا جا سکتا ہے۔وال ماؤنٹ الیکٹریکل انکلوژر بغیر ویلڈنگ کے انڈر کٹس، پورز اور سپلیشز.
[حل 2] ویلڈنگ روبوٹس کا استعمال کریں، ویلڈنگ کے کاموں کے لیے استعمال ہونے والے خودکار مکینیکل آلات۔ ویلڈنگ روبوٹس پروڈکشن آٹومیشن کا احساس کر سکتے ہیں اور مؤثر طریقے سے تبدیلی اور اپ گریڈنگ کو حاصل کر سکتے ہیں۔ Zhongfeiya Tech دھاتی الیکٹرک انکلوژرز کی تیاری کے دوران ویلڈنگ روبوٹ مشین سے لیس ہے۔ کوالیفائیڈ NEMA الیکٹریکل انکلوژرز تلاش کریں جیسے NEMA 1 enclosure، NEMA 2 enclosure، NEMA3 encloures، NEMA3. ,NEMA 4 الیکٹریکل انکلوژر، NEMA 4x ریٹیڈ باکس، NEMA 12 انکلوژرز، NEMA 13 Zhongfeiya Tech سے۔
2. ویلڈنگ ویلڈنگ کرنٹ کو کنٹرول نہیں کرتی
ویلڈنگ کے دوران، الیکٹرک کیبنٹ کی بڑے پیمانے پر پیداوار کو تیز کرنے کے لیے، درمیانی اور موٹی پلیٹوں کے بٹ ویلڈ کو نالی نہیں کی جائے گی۔ طاقت کا اشاریہ گرتا ہے، یا معیاری تقاضوں کو پورا کرنے میں بھی ناکام رہتا ہے، اور موڑنے والے ٹیسٹ کے دوران دراڑیں نمودار ہوتی ہیں۔ یہ ویلڈ جوائنٹ کی کارکردگی کی ضمانت نہیں دے گا اور شیٹ میٹل انکلوژر کے ڈھانچے کی حفاظت کو ممکنہ خطرہ بنائے گا۔
[حل] ویلڈنگ کرتے وقت، ویلڈنگ کرنٹ کو عمل کی اہلیت کے مطابق کنٹرول کیا جانا چاہیے، اور 10-15% اتار چڑھاؤ کی اجازت ہے۔ نالی کے کند کنارے کا سائز 6 ملی میٹر سے زیادہ نہیں ہونا چاہیے۔ جب بٹ جوڑ، جب دھاتی شیٹ کی پلیٹ کی موٹائی 6 ملی میٹر سے زیادہ ہو جائے، تو ویلڈنگ کے لیے نالیوں کو کھولنا چاہیے۔
3. ویلڈنگ کی رفتار اور ویلڈنگ کرنٹ پر توجہ نہ دیں، اور ویلڈنگ کی چھڑی کا قطر کوآرڈینیشن میں استعمال کیا جاتا ہے۔
ویلڈنگ کرتے وقت ویلڈنگ کی رفتار اور ویلڈنگ کرنٹ کو کنٹرول کرنے پر توجہ نہ دیں اور الیکٹروڈ قطر اور ویلڈنگ کی پوزیشن کو ہم آہنگی میں استعمال کریں۔ مثال کے طور پر، جب نیچے کی ویلڈنگ مکمل طور پر گھسنے والے کونے کی سیون پر کی جاتی ہے، تو جڑ کے تنگ سائز کی وجہ سے، اگر ویلڈنگ کی رفتار بہت تیز ہے، تو جڑ کی گیس اور سلیگ کے اخراج کے لیے کافی وقت نہیں ہوتا ہے، جس کی وجہ سے آسانی سے خارج ہوتا ہے۔ نقائص جیسے انفیوژن، سلیگ انکلوژن، اور جڑوں میں سوراخ۔ ; کور ویلڈنگ کے دوران، اگر الیکٹریکل باکس انکلوژر کی ویلڈنگ کی رفتار بہت تیز ہے، تو بلو ہولز پیدا کرنا آسان ہے۔ اگر ویلڈنگ کی رفتار بہت سست ہے، تو ویلڈ کی کمک بہت زیادہ ہو گی اور شکل بے ترتیب ہو جائے گی؛ جب پتلی پلیٹوں یا ویلڈز کو چھوٹے کند کناروں کے ساتھ ویلڈنگ کرتے ہیں تو ویلڈنگ کی رفتار بہت زیادہ ہوتی ہے۔ آہستہ اور آسانی سے جلانا۔
[حل] ویلڈنگ کی رفتار کا ویلڈنگ کے معیار اور ویلڈنگ کی پیداواری کارکردگی پر نمایاں اثر پڑتا ہے۔ ویلڈنگ کرنٹ، ویلڈنگ سیون پوزیشن (نیچے کی ویلڈنگ، فلنگ ویلڈنگ، کور ویلڈنگ)، ویلڈنگ سیون کی موٹائی، اور نالی کے سائز کے مطابق مناسب ویلڈنگ کا انتخاب کریں۔ رفتار، دخول کو یقینی بنانے، گیس اور ویلڈنگ سلیگ کے آسانی سے خارج ہونے، جلانے کے بغیر، اور اچھی تشکیل کو یقینی بنانے کی بنیاد پر، پیداوار اور کارکردگی کو بہتر بنانے کے لیے ویلڈنگ کی ایک بڑی رفتار کا انتخاب کیا جانا چاہیے۔
4. ویدر پروف برقی دیواروں کو ویلڈنگ کرتے وقت آرک کی لمبائی کو کنٹرول کرنے پر توجہ نہ دیں۔
ویلڈنگ کرتے وقت، آرک کی لمبائی نالی کی شکل، ویلڈنگ کی تہوں کی تعداد، ویلڈنگ کی شکل اور الیکٹروڈ کی قسم کے مطابق مناسب طریقے سے ایڈجسٹ نہیں کی جاتی ہے۔ ویلڈنگ آرک کی لمبائی کے غلط استعمال کی وجہ سے، اعلی معیار کے ویلڈز حاصل کرنا مشکل ہے۔
[حل] ویلڈ کے معیار کو یقینی بنانے کے لیے، عام طور پر ویلڈنگ کے دوران مختصر آرک آپریشن کا استعمال کیا جاتا ہے، لیکن بہترین ویلڈنگ کوالٹی حاصل کرنے کے لیے مختلف حالات کے مطابق مناسب آرک کی لمبائی کا انتخاب کیا جا سکتا ہے، جیسے کہ V-grove Butt Joints اور Corner جوڑ پرت کے لیے ایک چھوٹا آرک استعمال کیا جانا چاہیے تاکہ انڈر کٹنگ کے بغیر دخول کو یقینی بنایا جا سکے۔ دوسری پرت ویلڈ کو بھرنے کے لیے تھوڑی لمبی ہو سکتی ہے۔ شارٹ آرک کا استعمال اس وقت کیا جانا چاہیے جب ویلڈ گیپ چھوٹا ہو، اور جب خلا بڑا ہو تو آرک قدرے لمبا ہو سکتا ہے، اور ویلڈنگ کی رفتار کو بڑھایا جا سکتا ہے۔ اوور ہیڈ ویلڈنگ کا آرک لوہے کے پانی کے بہاؤ کو روکنے کے لیے سب سے چھوٹا ہونا چاہیے۔ عمودی اور افقی ویلڈنگ کے دوران پگھلے ہوئے پول کے درجہ حرارت کو کنٹرول کرنے کے لیے، چھوٹے کرنٹ اور شارٹ آرک ویلڈنگ کا بھی استعمال کیا جانا چاہیے۔ اس کے علاوہ، اس بات سے کوئی فرق نہیں پڑتا ہے کہ کس قسم کی ویلڈنگ کو اپنایا جاتا ہے، یہ ضروری ہے کہ آرک کی لمبائی کو تحریک کے دوران بنیادی طور پر کوئی تبدیلی نہ ہو، تاکہ یہ یقینی بنایا جا سکے کہ پورے ویلڈ کی پگھلنے والی چوڑائی اور دخول کی گہرائی مطابقت رکھتی ہے۔
5. ویلڈنگ الیکٹریکل انکلوژر باکس کی ویلڈنگ کی خرابی کو کنٹرول کرنے پر توجہ نہیں دیتی ہے۔
ویلڈنگ کرتے وقت، ہم ویلڈنگ کی ترتیب، عملے کی ترتیب، نالی کی شکل، ویلڈنگ کی تفصیلات کے انتخاب اور آپریشن کے طریقہ کار وغیرہ سے اخترتی کو کنٹرول کرنے پر توجہ نہیں دیتے، جس کے نتیجے میں ویلڈنگ کے بعد بڑی خرابی، اصلاح میں دشواری اور اخراجات میں اضافہ ہوتا ہے، خاص طور پر موٹی پلیٹوں اور بڑے ورک پیس کے لیے۔ تصحیح مشکل ہے، اور مکینیکل اصلاح کے ساتھ دراڑیں یا لیمینر آنسو پیدا کرنا آسان ہے۔ شعلے کی اصلاح کی لاگت زیادہ ہے اور ناقص آپریشن آسانی سے ورک پیس کو زیادہ گرم کرنے کا سبب بن سکتا ہے۔ اعلی درستگی کے تقاضوں کے ساتھ ورک پیس کے لیے، اگر اخترتی پر قابو پانے کے موثر اقدامات نہیں کیے جاتے ہیں، تو ورک پیس کی تنصیب کا سائز استعمال کی ضروریات کو پورا نہیں کرے گا، اور یہاں تک کہ دوبارہ کام یا سکریپ کا سبب بنے گا۔
[حل] ایک معقول ویلڈنگ ترتیب کو اپنائیں، مناسب ویلڈنگ کی وضاحتیں اور آپریشن کے طریقے منتخب کریں، اور اینٹی ڈیفارمیشن اور سخت فکسیشن کے اقدامات کو اپنایں۔
6. ملٹی لیئر ویلڈنگ مسلسل ویلڈنگ نہیں ہے، اور تہوں کے درمیان درجہ حرارت کو کنٹرول کرنے کا خیال نہیں رکھا جاتا ہے۔
ایک سے زیادہ تہوں کے ساتھ موٹی پلیٹوں کو ویلڈنگ کرتے وقت، تہوں کے درمیان درجہ حرارت کے کنٹرول پر توجہ نہ دیں۔ اگر تہوں کے درمیان وقفہ بہت لمبا ہے تو، دوبارہ گرم کیے بغیر ویلڈنگ آسانی سے تہوں کے درمیان ٹھنڈے دراڑوں کا سبب بن جائے گی۔ اگر وقفہ بہت کم ہے، تہوں کے درمیان درجہ حرارت بہت زیادہ (900 ° C سے زیادہ) ویلڈ اور گرمی سے متاثرہ زون کی کارکردگی کو بھی متاثر کرے گا، اور موٹے دانے کا سبب بنے گا، جس کے نتیجے میں سختی اور پلاسٹکٹی میں کمی واقع ہوگی، اور جوائنٹ کے لیے ممکنہ خطرات چھوڑ دیں گے۔
[حل] موٹی پلیٹوں کی ملٹی لیئر ویلڈنگ میں، تہوں کے درمیان درجہ حرارت کو مضبوط کیا جانا چاہیے۔ بیس میٹل کے درجہ حرارت کو مسلسل ویلڈنگ کے عمل کے دوران چیک کیا جانا چاہئے، تاکہ تہوں کے درمیان درجہ حرارت پہلے سے گرم ہونے والے درجہ حرارت کے برابر ہو سکے۔ زیادہ سے زیادہ درجہ حرارت کو بھی کنٹرول کیا جانا چاہئے۔ ویلڈنگ کا وقت زیادہ لمبا نہیں ہونا چاہیے۔ ویلڈنگ میں خلل پڑنے کی صورت میں، گرم کرنے کے بعد اور گرمی کے تحفظ کے مناسب اقدامات کیے جائیں۔ جب ویلڈنگ کو دوبارہ لاگو کیا جاتا ہے، تو دوبارہ گرم کرنے کا درجہ حرارت ابتدائی پری ہیٹنگ درجہ حرارت سے مناسب طور پر زیادہ ہونا چاہیے۔
7. ملٹی لیئر ویلڈز ویلڈ کی سطح پر ویلڈ سلیگ اور ویلڈ کے نقائص کو دور نہیں کرتے ہیں، اور پھر نچلی پرت کی ویلڈنگ کو انجام دیتے ہیں۔
ایک سے زیادہ تہوں کے ساتھ موٹی پلیٹوں کو ویلڈنگ کرتے وقت، ہر تہہ کو ویلڈنگ کے بعد ویلڈنگ سلیگ اور نقائص کو ہٹائے بغیر نچلی تہہ کو براہ راست ویلڈ کیا جاتا ہے، جس سے سلیگ کی شمولیت، سوراخوں اور ویلڈ میں دراڑیں جیسے نقائص پیدا ہونے کا امکان ہوتا ہے۔ کنکشن کی طاقت کو کم کرتا ہے اور نچلی پرت کی ویلڈنگ کا بھی سبب بنتا ہے۔ ٹائم سپلیش۔
ایک سے زیادہ تہوں کے ساتھ موٹی پلیٹوں کو ویلڈنگ کرتے وقت، ہر پرت کو مسلسل ویلڈنگ کرنا چاہیے۔ ویلڈز کی ہر پرت کو ویلڈنگ کرنے کے بعد، سلیگ، ویلڈ کی سطح کے نقائص اور چھینٹے کو بروقت دور کیا جانا چاہیے، اور سلیگ کی شمولیت، سوراخ، دراڑیں اور دیگر نقائص جو ویلڈنگ کے معیار کو متاثر کرتے ہیں، کو ویلڈنگ سے پہلے اچھی طرح سے ہٹا دینا چاہیے۔
8. جوائنٹ بٹ یا کارنر بٹ مشترکہ ویلڈ کے ویلڈ اینگل کا سائز جس میں دخول کی ضرورت ہوتی ہے کافی نہیں ہے
ٹی جوائنٹ، کراس جوائنٹ، کونے کے جوڑ اور دیگر بٹ جوڑ یا کونے کے بٹ کے مشترکہ ویلڈز جن میں دخول کی ضرورت ہوتی ہے، اور ویلڈ فٹ کا سائز کافی نہیں ہوتا، یا کرین بیم کے ویب اور اوپری ونگ یا اسی طرح کے اجزاء کے ساتھ ڈیزائن کیا جاتا ہے۔ تھکاوٹ کی جانچ کی ضروریات پلیٹ کے کنارے کی ویلڈنگ سیون کے ویلڈنگ فٹ کا سائز کافی نہیں ہے، اور ویلڈنگ کی مضبوطی اور سختی ڈیزائن کی ضروریات کو پورا نہیں کرے گی۔
[حل] ٹی کے سائز کے جوائنٹ، کراس جوائنٹ، کارنر جوائنٹ اور دیگر بٹ جوائنٹ ویلڈز جن کے لیے دخول کی ضرورت ہوتی ہے، ڈیزائن کی ضروریات کے مطابق ہونے چاہئیں، اور پاؤں کی ویلڈنگ کی کافی ضروریات ہونی چاہیے۔ عام طور پر، ویلڈنگ کے پاؤں کا سائز 0.25t سے کم نہیں ہونا چاہیے (t مشترکہ پتلی پلیٹ کی موٹائی ہے)۔ کرین بیم یا اسی طرح کی ویب پلیٹ کی ویلڈ ٹانگ کا سائز اور اوپری فلینج جو تھکاوٹ کی جانچ کی ضروریات کے ساتھ ڈیزائن کیا گیا ہے 0.5t ہے، اور 10mm سے زیادہ نہیں ہونا چاہئے۔ ویلڈنگ کے سائز کا قابل اجازت انحراف 0~4 ملی میٹر ہے۔
9. جوائنٹ گیپ میں الیکٹروڈ ہیڈ یا آئرن بلاک کو ویلڈنگ کرنا
چونکہ ویلڈنگ کے دوران الیکٹروڈ ہیڈ یا آئرن بلاک کو ویلڈڈ حصے کے ساتھ فیوز کرنا مشکل ہے، اس سے ویلڈنگ کی خرابیاں جیسے انفیوژن اور انفیوژن پیدا ہوں گے، جس سے کنکشن کی طاقت کم ہو جائے گی۔ اگر یہ زنگ آلود الیکٹروڈ ہیڈز اور لوہے کے بلاکس سے بھرا ہوا ہے، تو یہ یقینی بنانا مشکل ہے کہ مواد بنیادی مواد کے مواد سے مطابقت رکھتا ہے۔ اگر یہ تیل کے داغوں، نجاست وغیرہ سے الیکٹروڈ ہیڈز یا آئرن بلاکس سے بھرا ہوا ہے، تو یہ ویلڈ میں سوراخ، سلیگ انکلوژن، دراڑیں اور دیگر نقائص کا سبب بنے گا۔ یہ حالات جوائنٹ کے ویلڈ کوالٹی کو بہت کم کر دیں گے اور ویلڈ کے ڈیزائن اور تصریحات کے معیار کی ضروریات کو پورا کرنے میں ناکام ہو جائیں گے۔
[حل] جب ورک پیس کا اسمبلی گیپ بڑا ہو، لیکن مخصوص قابل اجازت حد سے زیادہ نہ ہو، اور اسمبلی گیپ پتلی پلیٹ کی موٹائی سے 2 گنا یا 20 ملی میٹر سے زیادہ ہو، تو سرفیسنگ کا طریقہ استعمال کیا جانا چاہیے recessed حصہ یا اسمبلی فرق کو کم. جوائنٹ گیپ میں فلر ویلڈنگ راڈ ہیڈ یا آئرن بلاک مرمت ویلڈنگ کا طریقہ استعمال کرنا سختی سے منع ہے۔ جب پرزے پروسیس کیے جاتے ہیں اور لکھے جاتے ہیں، تو کاٹنے کے بعد کٹنگ الاؤنس اور ویلڈنگ سکڑنے والے الاؤنس پر توجہ دیں، اور پرزوں کے سائز کو کنٹرول کریں۔ مجموعی سائز کو یقینی بنانے کے لیے خلا میں اضافہ نہ کریں۔
10. جب بٹنگ کے لیے مختلف موٹائی اور چوڑائی کی پلیٹیں استعمال کی جاتی ہیں، تو منتقلی ہموار نہیں ہوتی
بٹ جوڑوں کے لیے مختلف موٹائی اور چوڑائی والی پلیٹوں کا استعمال کرتے وقت، اس بات پر توجہ نہ دیں کہ آیا پلیٹوں کی موٹائی کا فرق معیاری قابل اجازت حد کے اندر ہے۔ اگر یہ قابل اجازت حد کے اندر نہیں ہے اور کوئی نرم منتقلی کا علاج نہیں کیا جاتا ہے، تو ویلڈنگ سیون آسانی سے تناؤ کا ارتکاز اور ویلڈنگ کے نقائص کا باعث بنتی ہے جیسے شیٹ کی موٹائی سے زیادہ جگہ پر انفیوژن، جو ویلڈنگ کے معیار کو متاثر کرے گا۔
[حل] جب متعلقہ ضوابط سے تجاوز ہو جائے تو، ویلڈ کو ایک ڈھلوان میں ویلڈ کیا جائے گا، اور ڈھلوان کی زیادہ سے زیادہ قابل اجازت قیمت 1:2.5 ہوگی؛ یا موٹائی کے ایک یا دونوں اطراف کو ویلڈنگ سے پہلے ایک ڈھلوان میں پروسیس کیا جائے گا، اور ڈھلوان کی زیادہ سے زیادہ قابل اجازت قیمت 1:2.5 ہوگی، ساخت کی ڈھلوان جو براہ راست متحرک بوجھ برداشت کرتی ہے اور جس میں تھکاوٹ کے حساب کتاب کی ضرورت ہوتی ہے، زیادہ نہیں ہونی چاہیے۔ 1:4 سے زیادہ۔ جب مختلف چوڑائیوں کے پینلز کو بٹ کیا جاتا ہے تو، تھرمل کٹنگ، مکینیکل پروسیسنگ یا گرائنڈنگ وہیل گرائنڈنگ کا استعمال فیکٹری اور سائٹ کے حالات کے مطابق کیا جانا چاہیے تاکہ منتقلی آسانی سے ہو، اور کنکشن کی زیادہ سے زیادہ قابل اجازت ڈھلوان 1:2.5 ہے۔
11. کراس ویلڈز والے اجزاء کے لیے ویلڈنگ کی ترتیب پر توجہ نہ دیں۔
کراس شدہ ویلڈز والے اجزاء کے لیے، ہم ویلڈنگ کے تناؤ کی رہائی اور اجزاء کی خرابی پر ویلڈنگ کے دباؤ کے اثر کا تجزیہ کرکے ویلڈنگ کی ترتیب کے معقول انتظام پر توجہ نہیں دیتے ہیں۔ اس کے بجائے، عمودی اور افقی ویلڈز تصادفی طور پر لگائے جاتے ہیں۔ بورڈ کی خرابی کی وجہ سے درجہ حرارت سکڑنے کا دباؤ، بورڈ کی سطح ناہموار ہے، اور ویلڈ میں دراڑیں پڑ سکتی ہیں۔
[حل کراس ویلڈز والے اجزاء کے لیے، ویلڈنگ کی ایک معقول ترتیب قائم کی جانی چاہیے۔ جب ویلڈنگ کرنے کے لیے کئی عمودی اور افقی کراس ویلڈز ہوں، تو بڑے سکڑنے والی اخترتی کے ساتھ ٹرانسورس ویلڈز کو پہلے ویلڈنگ کی جانی چاہیے، اور پھر طول بلد ویلڈز، تاکہ ٹرانسورس ویلڈز کو طول بلد ویلڈز اور سکڑنے کے دباؤ سے مجبور نہ کیا جائے۔ ٹرانسورس ویلڈز کو غیر محدود حالات میں جاری کیا جاتا ہے، ویلڈنگ کی خرابی کو کم کر سکتا ہے اور ویلڈ کے معیار کو یقینی بنا سکتا ہے، یا پہلے بٹ ویلڈ کو اور پھر فلیٹ ویلڈ کو ویلڈ کر سکتا ہے۔
12. جب سیکشن سٹیل کی سلاخوں کے لیپ جوائنٹ کو ارد گرد کی ویلڈنگ کے ذریعے ویلڈ کیا جاتا ہے، تو کونوں پر لگاتار ویلڈنگ کی جاتی ہے۔
[مظاہر] جب پروفائل شدہ اسٹیل راڈ اور مسلسل پلیٹ کے درمیان لیپ جوائنٹ ارد گرد کی ویلڈنگ کو اپناتا ہے، تو چھڑی کے دونوں اطراف کی ویلڈنگ سیون کو پہلے ویلڈنگ کی جائے گی، اور آخر میں ویلڈنگ کی سیون کو بعد میں ویلڈنگ کیا جائے گا، اور ویلڈنگ کا عمل منقطع ہوگا۔ . اگرچہ یہ ویلڈنگ کی خرابی کو کم کرنے کے لیے فائدہ مند ہے، لیکن چھڑی کے کونوں پر دباؤ کا ارتکاز اور ویلڈنگ کے نقائص ہونے کا امکان ہے، جو ویلڈڈ جوائنٹ کے معیار کو متاثر کرتا ہے۔
[حل] جب سیکشن اسٹیل راڈز کے لیپ جوائنٹ کو ویلڈیڈ کیا جاتا ہے، تو اسے ایک ہی وقت میں کونے میں لگاتار ویلڈنگ کرنا چاہیے۔ کونے میں ویلڈ نہ کریں اور پھر دوسری طرف ویلڈ کرنے کے لیے دوڑیں۔
13. مساوی مضبوط بٹ جوائنٹ درکار ہیں، اور کرین بیم ونگ پلیٹ اور ویب پلیٹ کے دونوں سروں پر آرک اگنیشن پلیٹ اور لیڈ آؤٹ پلیٹ فراہم نہیں کی گئی ہے۔
جب ویلڈنگ بٹ ویلڈز، فل پینیٹریشن فلیٹ ویلڈز، اور فلانج پلیٹ اور کرین بیم کے ویب کے درمیان ویلڈز، آرک اسٹرائکنگ پلیٹ اور لیڈ پلیٹ کو آرک اسٹارٹنگ اور لیڈ آؤٹ پوائنٹس پر شامل نہیں کیا جاتا ہے، تاکہ شروع اور اختتامی سروں کو ویلڈنگ کرتے وقت، چونکہ کرنٹ اور وولٹیج کافی مستحکم نہیں ہیں، اور شروع اور اختتامی مقامات پر درجہ حرارت کافی مستحکم نہیں ہے، اس لیے انفیوژن، انفیوژن، کریکس، سلیگ انکلوژن، اور جیسے نقائص پیدا کرنا آسان ہے۔ شروع اور اختتامی ویلڈز میں سوراخ، جو ویلڈ کی طاقت کو کم کرتا ہے اور ڈیزائن کی ضروریات کو پورا کرنے میں ناکام رہتا ہے۔
[حل] ویلڈنگ کرتے وقت بٹ ویلڈز، فل پینیٹریشن فلیٹ ویلڈز، اور کرین بیم ونگ پلیٹوں اور ویب پلیٹوں کے ویلڈز، پائلٹ آرک پلیٹس اور لیڈ پلیٹوں کو ویلڈ کے دونوں سروں پر سیٹ کیا جانا چاہیے۔ عیب دار حصے کو ورک پیس سے باہر نکالنے کے بعد، عیب دار حصے کو پھر ویلڈ کے معیار کو یقینی بنانے کے لیے تقسیم کیا جاتا ہے۔
اس ماخذ کے بارے میں مزید متن ماخذ متن اضافی ترجمے کی معلومات کے لیے درکار ہے۔
رائے بھیجیں
سائیڈ پینلز